塑料模具钢选材避坑指南 这几点必须注意
在塑料制品生产过程中,模具的质量直接决定了产品的成型效果和生产效率。而模具钢的选择,是影响模具寿命、精度和成本的核心因素之一。许多企业在选材时容易陷入误区,导致模具早期失效、维修频繁,甚至影响整个项目的进度。本文为您梳理塑料模具钢选材中必须注意的几个关键点,帮助您避开常见陷阱。
一、混淆“塑料模具钢”与“冷作/热作模具钢”
塑料模具钢有其特定的性能要求:需要良好的抛光性、耐腐蚀性、切削加工性和一定的耐磨性。一些采购人员误将冷作模具钢(如Cr12MoV)或热作模具钢(如H13)用于塑料模具,造成加工困难、抛光效果差或成本浪费。例如,Cr12MoV硬度高但抛光性差,不适合高光洁度要求的透明件模具;H13耐热性好但切削性不佳,用于普通塑料模具会增加加工成本。
避坑建议:明确模具的工作条件(塑料种类、增强纤维含量、生产批量),选择专用塑料模具钢,如P20、718、NAK80、S136等,并参考钢厂推荐用途。
二、忽视塑料的腐蚀性与磨损性
不同塑料对模具的腐蚀和磨损差异巨大。例如:
- 聚氯乙烯(PVC)在加工中释放氯化氢气体,对模具型腔有强腐蚀性,必须选用耐蚀钢(如S136、2316)。
- 添加玻璃纤维的工程塑料(如PA66+GF30)对模具磨损严重,需选用高硬度、高耐磨钢(如?8407、CALMAX)。
- 透明塑料(如PC、PMMA)要求极高抛光性,应选纯净度高的镜面钢(如NAK80、S136)。
避坑建议:根据塑料的化学性质和填充物含量,评估腐蚀与磨损风险,选择相应等级的钢材,不可为降本而盲目选用普通钢种。
三、只看硬度,忽略纯净度与抛光性
硬度并非越高越好。对于要求高光洁度的模具,钢材的纯净度(夹杂物含量)和显微组织均匀性比硬度更重要。夹杂物会导致抛光后出现“橘皮纹”或点蚀,影响产品外观。例如,普通P20钢如果冶金质量差,抛光效果远不如经过电渣重熔的优质P20。
避坑建议:对于透明件或高光模具,优先选择经过真空脱气、电渣重熔的纯净钢材,如NAK80、S136、?718H等,并测试抛光性能。若仅关注硬度,死磕50HRC以上,反而可能因钢材纯净度不足导致抛光失败。
四、模具尺寸与钢材厚度的匹配失误
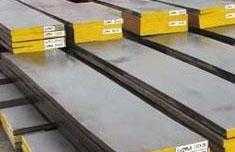
大尺寸模具若采购厚度不足的钢板,通过拼接或垫板方式制作,会导致模具刚性不足、变形、飞边。厚板心部性能往往不如表层,若未充分考虑心部硬度与韧性,可能引发开裂。例如,采购厚板时,需确保钢厂提供的探伤报告合格、心部硬度达标,避免心部疏松缺陷。
避坑建议:设计时预留足够的钢材厚度余量,首选标准厚板;对于特厚模块,核对钢厂探伤等级(如≥?GB/T?6402?II级),并要求提供心部硬度检测报告。
五、忽视热处理与预硬状态
塑料模具钢有预硬态和退火态之分。预硬钢(如P20、718)可直接加工,省去热处理,但硬度固定且心部可能存在硬度梯度;退火钢(如S136、8407)适合需要后续淬火的模具,可获得更高硬度与耐磨性。若误用预硬钢进行淬火,或对退火钢未做正确热处理,会导致模具性能不达标。
避坑建议:根据模具寿命要求和加工流程选择供货状态。大批量生产模具适宜淬火处理,选用退火态钢材并制定合理热处理工艺;小批量或快速交付可选预硬钢,但需注意心部硬度限制与切削加工性下降的问题。
六、忽略供应商资质与材质证明
市场上存在以次充好、改钢号等现象。小钢厂或无序经销商可能提供成分不达标、探伤不合格的钢材,导致模具早期失效。不规范的“改轧”料可能来自非正规渠道。
避坑建议:优先选择知名钢厂(如抚顺特钢、宝武特冶、东北特钢等)或其授权经销商,索要原厂质保书,并进行第三方成分与探伤复检,对于关键模具应实施进厂光谱检测,异常时抽样送检。不要贪图便宜选择无证材料。
###
塑料模具钢选材需系统考虑塑料特性、模具结构、生产批量与加工工艺。避开“唯硬度论”“唯低价论”等误区,从纯净度、耐蚀性、抛光性、供货状态及供应商可靠性等多维度评估,才能选到合适的钢材,保障模具寿命与制品质量。希望以上几点能帮助您在选材时做出明智决策,少走弯路。
如若转载,请注明出处:http://www.zswanxin.com/product/58.html
更新时间:2026-11-21 11:52:32